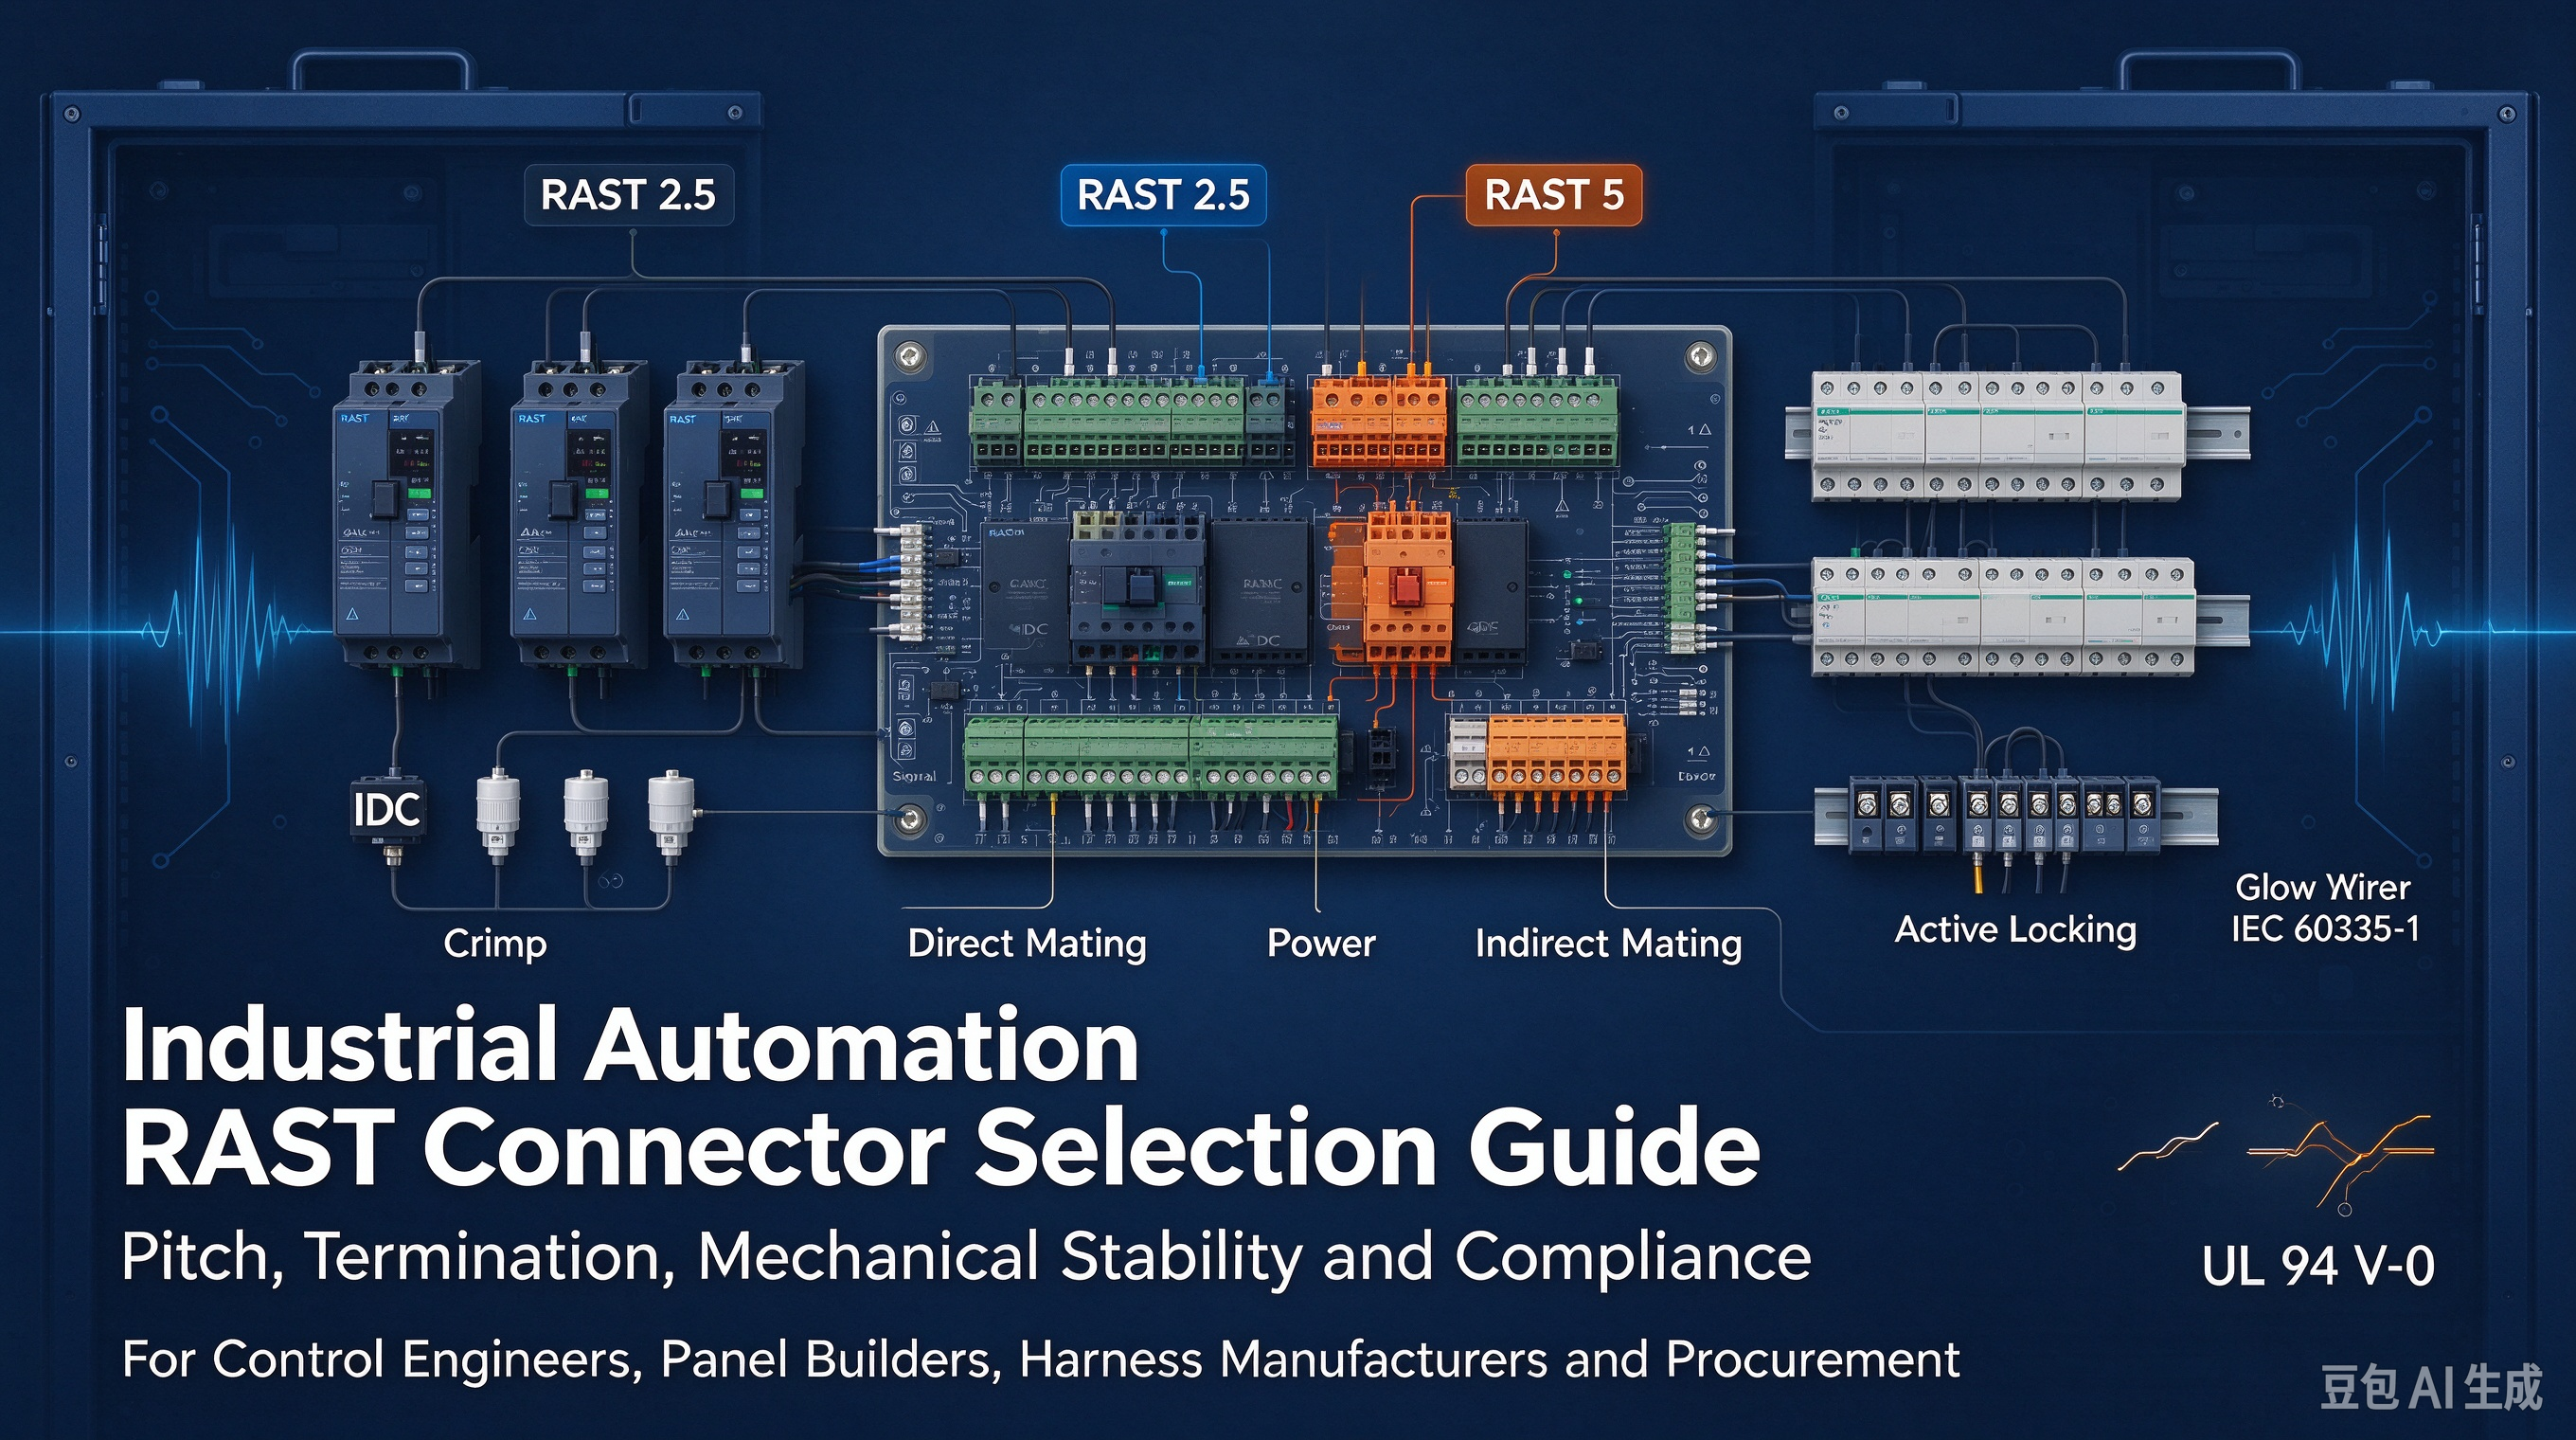
In der industriellen Automatisierung hängt die Systemzuverlässigkeit direkt von der Integrität der Verbindungen ab. Umgebungen mit starken Vibrationen, Temperaturschwankungen und strenge Sicherheitsstandards erfordern eine ausfallsichere Verkabelung von Industrieanlagen . Die Angabe des falschen Steckverbinderabstands, der falschen Anschlussmethode, der Kontaktbeschichtung oder des falschen Verriegelungsmechanismus führt zu katastrophalen Fehlsteckungen, elektrischen Kurzschlüssen, Passungsrost und Produktionsausfällen. Schaltschrankbauer und Kabelbaumhersteller müssen die elektrische Leistung mit den Anforderungen der automatisierten Montage in Einklang bringen. Dieser Leitfaden bietet einen technischen Bewertungsrahmen für die Auswahl der richtigen RAST-Steckverbinder für industrielle Automatisierungsgeräte . Wir vergleichen Pitch-Standards, Anschlusstechnologien, mechanische Stabilitätsmerkmale und Compliance-Anforderungen, um eine langfristige Zuverlässigkeit in der Fabrikhalle sicherzustellen.
Wichtige Erkenntnisse
Die Steigung bestimmt die Anwendung: RAST 2.5 ist für Signal-, Schwachstrom-Routing und feinere Drahtstärken optimiert, während RAST 5 für Hochleistungs-, Wechselstromnetz- und schwere Industrielasten entwickelt wurde.
Steckkonfigurationen bieten Flexibilität: Die Wahl zwischen direkter (Leiterplattenkante) und indirekter (Stiftleiste) Steckung wirkt sich auf den Platzbedarf der Platine und die strukturelle Integrität aus.
Anschlussmethoden wirken sich auf die Skalierbarkeit aus: Der Schneidklemmkontakt (IDC) maximiert den Durchsatz bei der automatisierten Kabelbaummontage und ermöglicht die Verkettung, während Crimpverbindungen einen überlegenen mechanischen Zugkraftwiderstand für die Verlegung mit hoher Belastung bieten.
Mechanische Schutzmaßnahmen sind nicht verhandelbar: Fortschrittliche Kodierungs-, Polarisierungs- und aktive Verriegelungsmechanismen sind von entscheidender Bedeutung, um Fehlsteckungen bei Blindinstallationen zu verhindern und den Halt unter ständigen Vibrationen sicherzustellen.
Compliance fördert die Beschaffung: In die engere Auswahl kommende Steckverbinder müssen strenge Entflammbarkeits- und Sicherheitsstandards erfüllen, darunter UL 94 V-0, VDE-Zertifizierungen und IEC 60335-1 (Glühdrahttest) für Industrieumgebungen.
Wie RAST-Steckverbinder für die Verkabelung von Industrieanlagen funktionieren
RAST-Steckverbinder bieten kompakte, zuverlässige elektrische Verbindungen für industrielle Schalttafeln und Automatisierungsgeräte. Ihr standardisiertes Rastermaß, die mechanische Kodierung und das sichere Steckdesign tragen dazu bei, die Verkabelung zu vereinfachen, Installationsfehler zu reduzieren und die Montageeffizienz zu verbessern.
Hauptmerkmale von RAST-Steckverbindern
Besonderheit | Nutzen |
Standardisierte Tonhöhe | Unterstützt konsistente PCB-Layouts |
Mechanische Verschlüsselung | Verhindert falsches Stecken von Steckverbindern |
Kompaktes Design | Spart Platz in Schalttafeln |
Sichere Verriegelung | Verbessert die Vibrationsfestigkeit |
IDC-Kündigung | Unterstützt eine effiziente Kabelbaummontage |
Mehrere Konfigurationen | Bietet Platz für Signal- und Stromanschlüsse |
Wie RAST-Steckverbinder die industrielle Verkabelung unterstützen
RAST-Steckverbinder verbinden Kabelbäume mit Leiterplatten durch direkte Leiterplattenkantensteckung oder indirekte Stiftleistenverbindungen. Ihre Polarisations- und Kodierungsfunktionen tragen zur korrekten Installation bei, während kompatible Verriegelungsmechanismen einen stabilen elektrischen Kontakt gewährleisten. Bei der Auswahl des Steckverbinders sollten Stromstärke, Temperatur, Vibration und Umweltschutzanforderungen berücksichtigt werden.
Gängige industrielle Anwendungen
Anwendung | Anschlussfunktion |
Motorsteuerungssysteme | Strom- und Steuersignalanschlüsse |
SPS-Bedienfelder | Kompakte I/O-Signalverkabelung |
Industrielle Sensoren | Niederspannungssignalübertragung |
Roboterausrüstung | Sichere Verbindungen unter Vibration |
Stromverteilungsmodule | Stromanschlüsse mit höherer Stromstärke |
RAST 2.5 vs. RAST 5.0 für Industrieanlagen
RAST 2.5-Steckverbinder verfügen über ein Rastermaß von 2,5 mm und eignen sich im Allgemeinen für kompakte Signalverbindungen mit geringem Strom. RAST 5.0-Steckverbinder bieten ein größeres Rastermaß von 5,0 mm für Anwendungen, die eine höhere Stromkapazität und größere elektrische Abstände erfordern. Die tatsächlichen Nennwerte hängen von der Steckverbinderserie und den Herstellerspezifikationen ab.
Das Wichtigste zum Mitnehmen: RAST-Steckverbinder helfen Herstellern von Industrieanlagen dabei, eine kompakte Verkabelung, eine effiziente Montage und zuverlässige elektrische Verbindungen zu erreichen. Die Auswahl des richtigen Rastermaßes, des richtigen Verriegelungsdesigns und der richtigen Anschlussmethode gewährleistet die Kompatibilität mit spezifischen Automatisierungs- und Steuerungsanwendungen.
RAST 2.5 vs. RAST 5: Anpassung des Rastermaßes an Leistung, Signal und Drahtstärke
Die Wahl des richtigen Rastermaßes bestimmt die elektrische Kapazität und den physischen Platzbedarf der Verbindung. Sie müssen die Tonhöhe an die spezifischen Belastungsanforderungen der Rennstrecke anpassen.
RAST 2,5 (2,5 mm Rastermaß)
Schalttafelbauer nutzen das 2,5-mm-Raster, um die E/A-Dichte auf Erweiterungsmodulen für speicherprogrammierbare Steuerungen zu maximieren. Bei der Weiterleitung von 24-V-DC-Logiksignalen können Ingenieure dank des reduzierten Rastermaßes bis zu 20 diskrete Sensorleitungen in einer einzigen kompakten Stiftleiste abschließen. Diese Dichte ist zwingend erforderlich, wenn kompakte Remote-I/O-Blöcke entworfen werden, die direkt auf Roboter-Endeffektoren montiert werden. Die Anschlüsse sind für verseilte Kupferdrähte mit 22 bis 24 AWG geeignet, die ausreichend Flexibilität für dynamische Kabelführungen bieten und gleichzeitig eine ausreichende Zugfestigkeit gewährleisten. Sie müssen sicherstellen, dass das PCB-Layout die verringerten Kriechstrecken zwischen diesen eng beieinander liegenden Stiften berücksichtigt. Oft ist eine präzise Anwendung des Lötstopplacks erforderlich, um eine Brückenbildung beim Wellenlöten zu verhindern.
RAST 5 (5,0 mm Rastermaß)
Wenn die Anwendung von Signal auf Leistung umstellt, ist ein Rastermaß von 5,0 mm erforderlich. Sie spezifizieren diese für Hochstromanwendungen, Stromversorgungen und direkte AC-Netzanschlüsse. Der größere Abstand sorgt für eine bessere dielektrische Spannungsfestigkeit und verhindert Lichtbogenbildung zwischen benachbarten Kontakten bei hohen elektrischen Belastungen. Die Nennströme erreichen typischerweise bis zu 16 A. Das robuste Anschlussdesign eignet sich für dickere Drahtstärken und ermöglicht den bequemen Anschluss von Leitern mit 14 bis 18 AWG. Dadurch eignen sie sich ideal für die Verkabelung von Heizelementen, Hochleistungsschützen und primären Stromverteilerblöcken im Hauptschaltschrank.
Direkte vs. indirekte Paarung
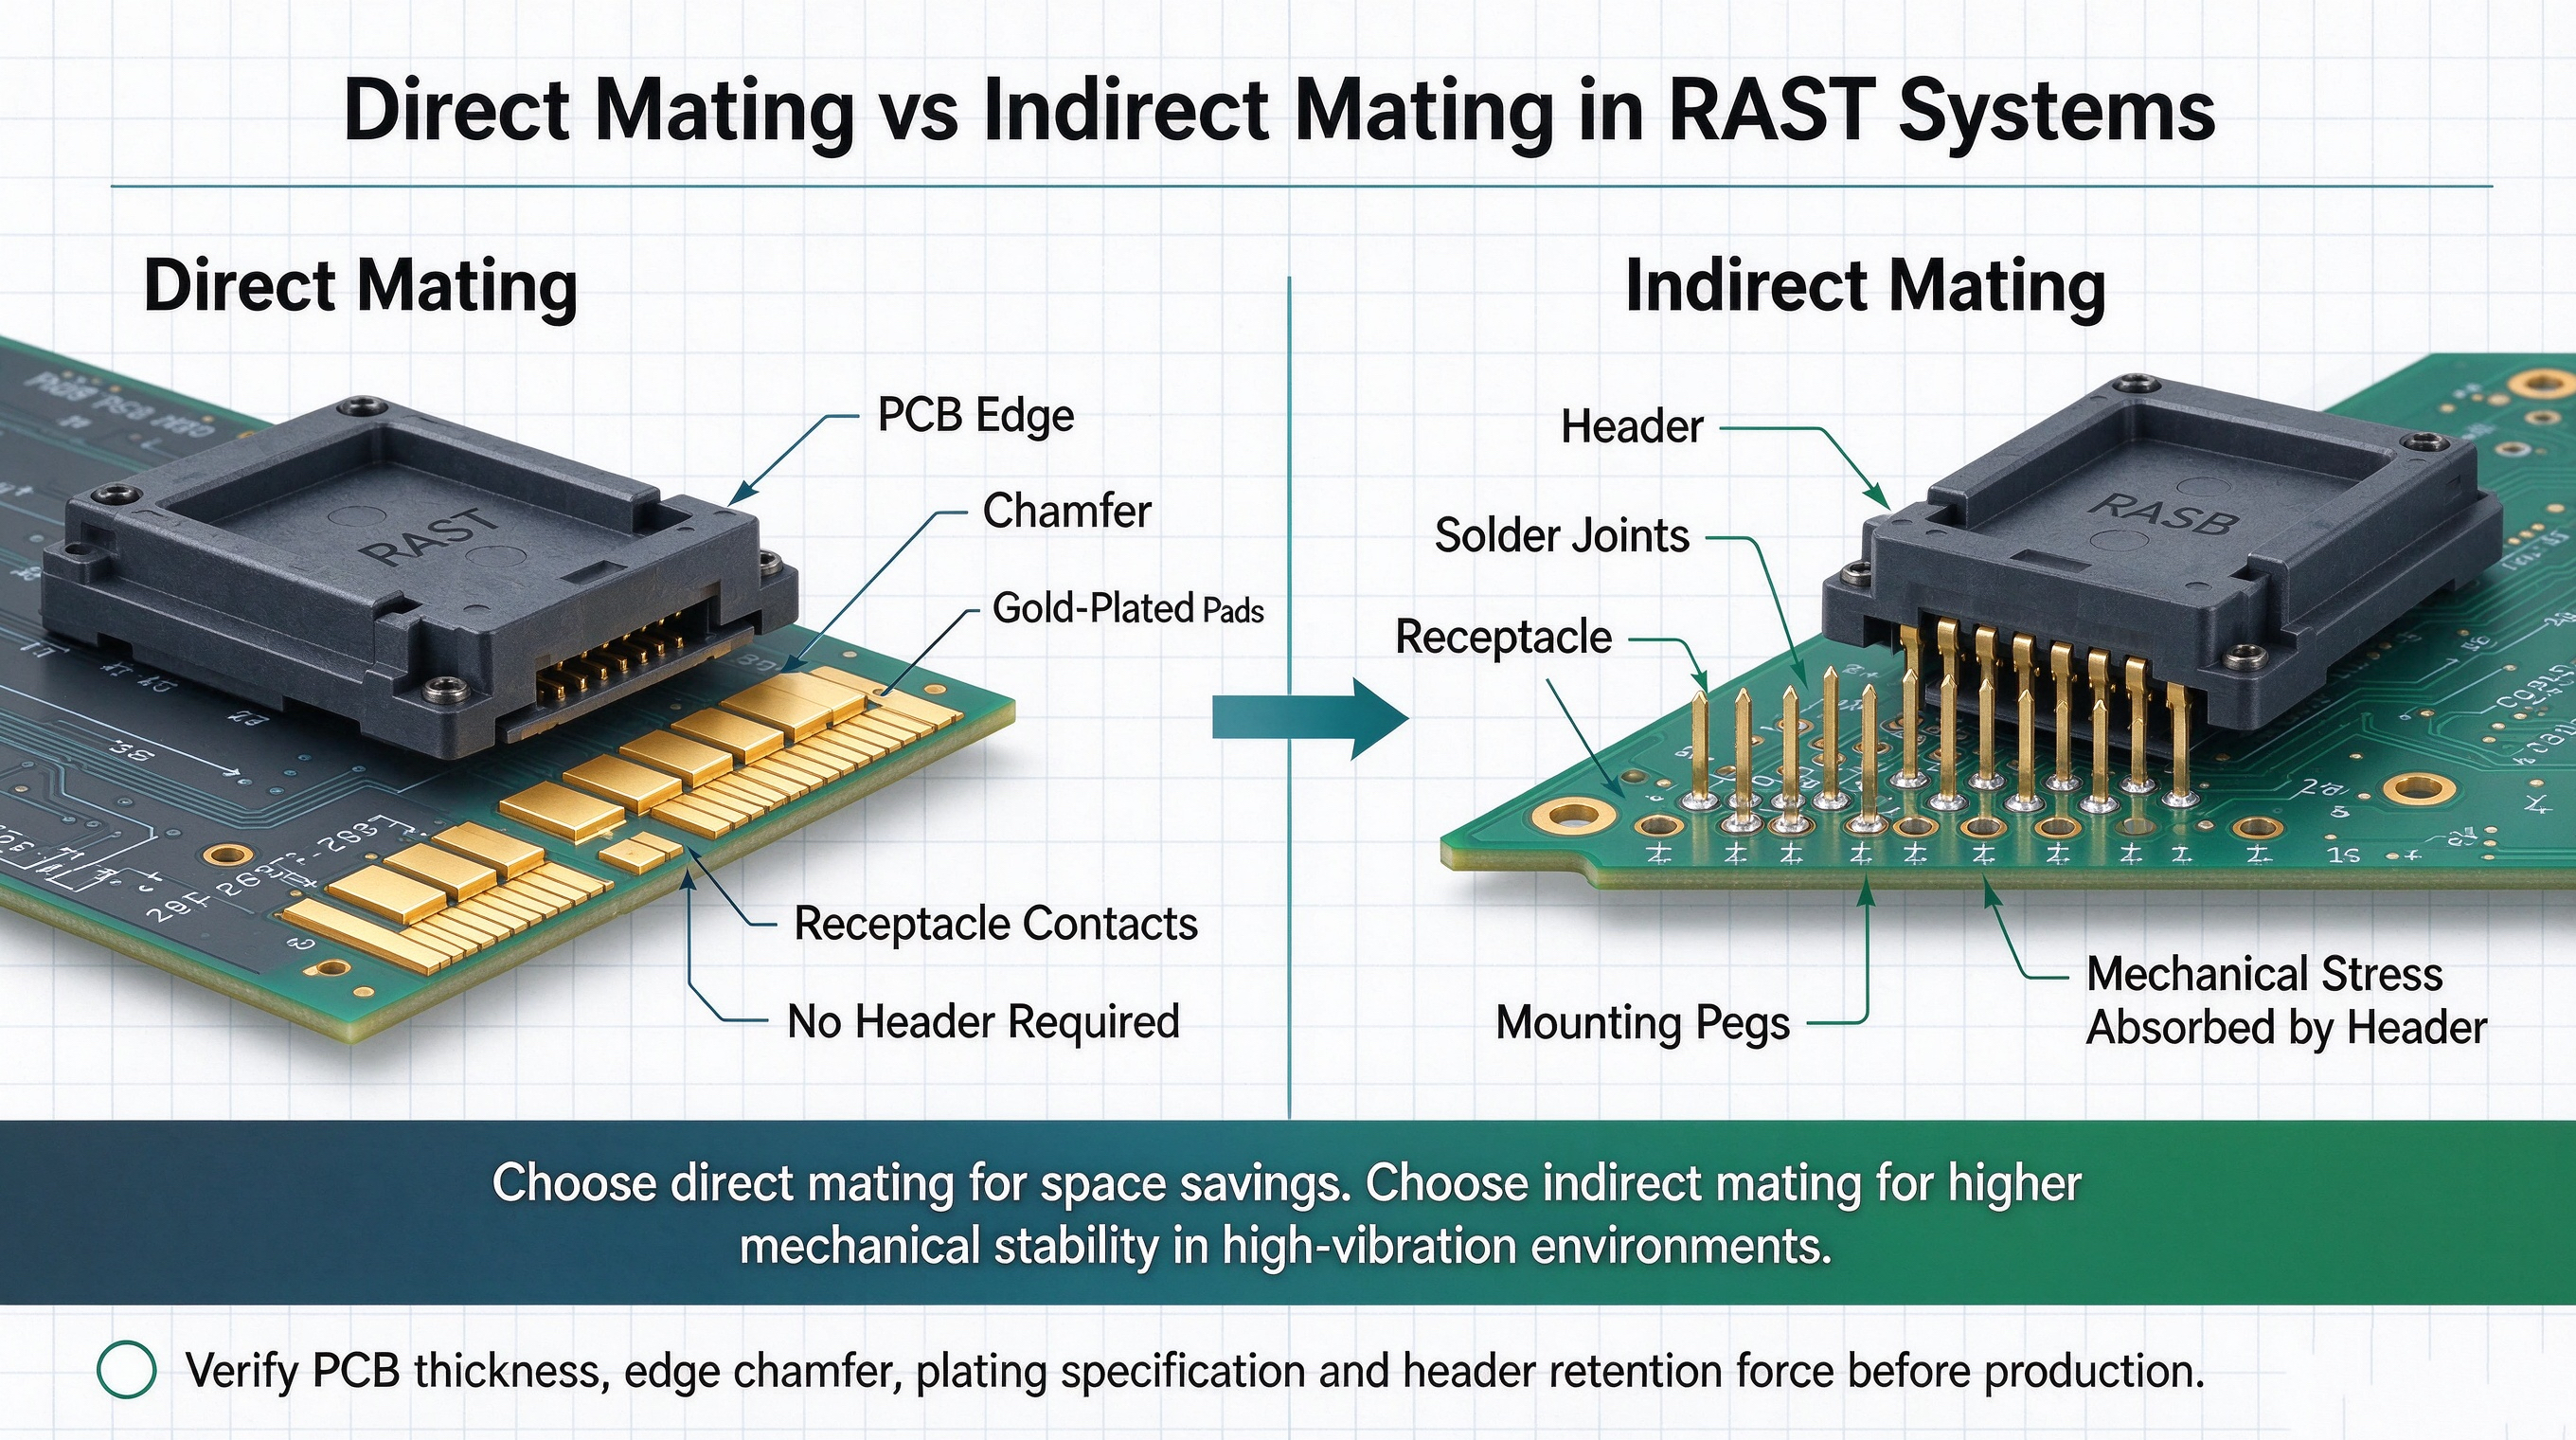
Beim direkten Stecken entfällt die Header-Komponente vollständig. Die Kabelbaumaufnahme gleitet direkt über den Rand der Leiterplatte. Dazu muss der Leiterplattenhersteller eine präzise Fase entlang der Steckkante anbringen, um zu verhindern, dass das Glasfasersubstrat die Buchsenkontakte beim Einsetzen beschädigt. Darüber hinaus müssen die PCB-Kontaktpads über einer Nickel-Unterplatte mit Hartgold beschichtet werden, um wiederholten Steckzyklen standzuhalten. Die indirekte Verbindung erfolgt über einen durchkontaktierten oder oberflächenmontierbaren Stiftleistenanschluss, der auf die Platine gelötet wird. Dadurch wird die Leiterplatte von mechanischen Steckkräften isoliert. Der Header nimmt die physikalische Belastung auf und überträgt sie auf die Lötstellen und mechanischen Montagestifte. Für hochbeanspruchte Industrieanwendungen, die Stoßbelastungen ausgesetzt sind, bietet die indirekte Steckung eine überragende Langzeitzuverlässigkeit.
Hybride und benutzerdefinierte Konfigurationen
Moderne Automatisierung erfordert häufig die Leitung von Strom und Signal zu einem einzigen Modul. Durch die Beurteilung der Machbarkeit von Mixed-Pitch-Headern oder modularen Systemen wird die Kabelbaumkonstruktion optimiert. Einige Hersteller bieten kundenspezifische Gehäuse an, die 2,5-mm-Signalleitungen und 5,0-mm-Stromleitungen in einem einzigen Block zusammenfassen. Dieser Hybridansatz verkürzt die Montagezeit und minimiert die Anzahl der einzelnen Kabel, die durch den Schaltschrank verlaufen.
| Spezifikation | RAST 2.5 | RAST 5 |
| Pitch-Maß | 2,5 mm | 5,0 mm |
| Primäre Anwendung | Niederspannungslogik, Sensoren, Datenrouting. | Wechselstromnetze, Netzteile, Motorantriebe. |
| Typischer Nennstrom | 2A bis 4A | Bis zu 16A |
| Kompatibilität der Drahtstärken | 22 AWG bis 24 AWG | 14 AWG bis 18 AWG |
| Dielektrische Spannungsfestigkeit | Untere; geeignet für <50V DC. | Hoch; geeignet für 250V+ AC. |
| Auswirkungen auf PCB-Immobilien | Minimal; Packung mit hoher Dichte. | Bedeutsam; erfordert eine größere Platinenfläche. |
Abmessungen der mechanischen und umweltbezogenen Bewertung
Die Zuverlässigkeit von RAST-Steckverbindern hängt sowohl von der elektrischen Leistung als auch von der mechanischen Haltbarkeit ab. In industriellen Umgebungen können Vibrationen, falsches Stecken und Kontaktkorrosion die Verbindungsstabilität beeinträchtigen. Ingenieure sollten Verriegelungsmechanismen, Polarisation und Kontaktbeschichtung bewerten, um eine langfristige Leistung sicherzustellen.
Verriegelungsmechanismen
Verriegelungsmechanismen für RAST-Stecker tragen dazu bei, sichere Verbindungen auch bei Vibrationen und mechanischer Belastung aufrechtzuerhalten. Reibungsschlösser eignen sich für relativ stabile Umgebungen, während die formschlüssige Verriegelung einen stärkeren Halt gegen versehentliches Lösen bietet. Bei Roboterarmen, Förderbändern und Vibrationsmaschinen werden im Allgemeinen formschlüssige Konstruktionen bevorzugt, um die Verbindungszuverlässigkeit zu verbessern.
Keying und Polarisation
RAST-Steckverbinder nutzen mechanische Kodierung und Polarisierung, um falsches Stecken während der Montage und Wartung zu verhindern. Passende Rippen, Schlitze und Gehäuseprofile tragen dazu bei, dass Steckverbinder nur an die vorgesehenen Schnittstellen passen. Diese Funktionen reduzieren Verdrahtungsfehler, verbessern die Installationseffizienz und erhöhen die elektrische Sicherheit in Industrieanlagen.
Kontaktplattierung und Passungsrost
Die Kontaktbeschichtung beeinflusst die Haltbarkeit des Steckverbinders und die elektrische Stabilität in vibrierenden Umgebungen. Verzinnte Kontakte sind kostengünstig, es kann jedoch bei wiederholten Mikrobewegungen zu Passungsrost kommen. Vergoldete Kontakte bieten eine verbesserte Oxidationsbeständigkeit und eine stabile Signalleistung bei niedrigem Pegel, wodurch sie für empfindliche Schaltkreise und anspruchsvolle Industrieanwendungen geeignet sind.
| Beschichtungsmaterial | Primärer Anwendungsfall | Vorteile | Einschränkungen |
| Zinn | Hochstrom-Stromversorgung. | Kostengünstig; ausgezeichnete Lötbarkeit; hohe Normalkraft bricht durch geringfügige Oxidation. | In vibrierenden Umgebungen sehr anfällig für Passungsrost. |
| Gold | Niederspannungslogik und Sensorsignale. | Immun gegen Oxidation; behält extrem niedrigen Kontaktwiderstand bei; hält hohen Steckzyklen stand. | Höhere Materialkosten; erfordert eine Unterbeschichtung mit Nickel, um die Kupferdiffusion zu verhindern. |
| Silber | Hochleistungs-Wechselstromnetz, das einen geringen Widerstand erfordert. | Höchste elektrische Leitfähigkeit; Hervorragende Wärmeableitung für schwere Lasten. | Anfällig für Anlaufen (Schwefelbelastung); moderate Kosten. |
Materialspezifikationen und thermische Leistung
Gehäusematerialien müssen den thermischen Gegebenheiten geschlossener Industrieschalttafeln standhalten. Standardkomponenten bestehen aus Polyamid 66 (PA66), das eine hervorragende mechanische Festigkeit und einen Standardbetriebstemperaturbereich von -40 °C bis +105 °C bietet. Für Anwendungen, die eine höhere thermische Belastbarkeit oder Kompatibilität mit Reflow-Lötprozessen der Oberflächenmontagetechnologie (SMT) erfordern, ist Liquid Crystal Polymer (LCP) spezifiziert. LCP hält Temperaturen über +120 °C stand, ohne sich zu verziehen oder die mechanische Festigkeit zu verlieren.
Überlegungen zum Eindringschutz (IP-Schutzart).
Standard- Steckverbinder für die industrielle Automatisierung in dieser Kategorie sind in der Regel IP20-zertifiziert. Sie schützen vor festen Gegenständen mit einer Größe von mehr als 12,5 mm, bieten jedoch keinen Schutz vor Feuchtigkeit oder Feinstaub. Sie müssen diese Einschränkung berücksichtigen, wenn Sie für raue Umgebungen entwerfen. Zu den Abhilfemaßnahmen gehören das Auftragen einer konformen Beschichtung auf die Leiterplatte, das Vergießen des gesamten Anschlussblocks mit Epoxidharz oder die Unterbringung der unversiegelten Verbindungen in robusten externen Gehäusen der Schutzart IP67.
Drahtendverbindungsmethoden: IDC vs. Crimp
Die Methode zur Befestigung des Kabels an der Klemme hat großen Einfluss auf die Skalierbarkeit der Fertigung, den Produktionsdurchsatz und die mechanische Haltbarkeit. Kabelbaumhersteller müssen je nach Volumen und Routing-Anforderungen zwischen IDC und Crimp wählen.
Schneidklemmkontakt (IDC)
Die Insulation Displacement Contact-Technologie optimiert die Kabelbaumproduktion in großen Stückzahlen. Das Terminal verfügt über einen eingestanzten, U-förmigen Schlitz mit präzise gefertigten, abgeschrägten Kanten. Wenn die automatische Presse den abisolierten Draht in diesen Schlitz drückt, durchschneiden die scharfen Kanten die PVC- oder PTFE-Isolierung. Wenn der Draht tiefer eindringt, komprimiert der Schlitz die Kupferlitzen. Diese Kompression zwingt das Kupfer dazu, sich plastisch gegen das Anschlussmaterial zu verformen, wodurch eine gasdichte Kaltschweißung entsteht. Sauerstoff und Feuchtigkeit können in diese Grenzfläche nicht eindringen, wodurch innere Korrosion verhindert wird. Die automatisierte Maschine führt diese Terminierung in Millisekunden durch und gewährleistet so absolute Konsistenz über Tausende von Kabelbäumen hinweg. Darüber hinaus ermöglicht IDC eine durchgehende Durchgangsverdrahtung. Ein einzelner Strombusdraht kann entlang seiner Länge mit mehreren Steckdosen verbunden werden, ohne dass der Leiter durchtrennt oder gespleißt werden muss.
Crimp-Technologie
Die Crimp-Technologie bleibt der Standard für die diskrete, hochbeanspruchte Kabelführung. Der Prozess erfordert das Abisolieren der Isolierung, um eine präzise Länge blanken Kupfers freizulegen. Der Techniker oder die automatisierte Maschine platziert das Kupfer in der Anschlusshülse und übt mithilfe eines kalibrierten Matrizensatzes einen enormen mechanischen Druck aus. Durch diesen Druck werden die Stränge zu einer festen, hohlraumfreien Masse komprimiert. Eine sekundäre Crimphülse klemmt häufig die Drahtisolierung fest, um eine Zugentlastung zu gewährleisten. Dieses Dual-Crimp-Design bietet eine außergewöhnliche mechanische Zugkraftfestigkeit. Beim Verlegen von Kabeln durch Robotergelenkarme oder externe Schleppketten kommt es zu ständigem Ziehen und Verdrehen der Kabel. Gecrimpte Kabelschuhe halten diesen Zugbelastungen weitaus besser stand als IDC-Verbindungen. Darüber hinaus ermöglichen Crimpgehäuse Schalttafelbauern, verschiedene Drahtstärken innerhalb desselben Anschlussblocks zu kombinieren, was Flexibilität für kundenspezifische Kabelbaumdesigns bietet.
| Bewertungskriterien | Schneidklemmkontakt (IDC) | Crimp-Technologie |
| Produktionsdurchsatz | Extrem hoch; optimiert für vollautomatische Maschinen. | Mäßig; erfordert Abisolieren und einzelne Crimpschritte. |
| Werkzeugkosten | Hohe Anfangsinvestition für spezialisierte Pressmaschinen. | Niedrigere Anschaffungskosten; Standard-Handwerkzeuge oder Bankdrücken verfügbar. |
| Flexibilität bei der Drahtstärke | Strenge Grenzwerte pro Terminal; weniger Toleranz gegenüber Stärkeschwankungen. | Hochflexibel; nimmt verschiedene Messgeräte in einem einzigen Block auf. |
| Mechanische Zugkraft | Geeignet für statische oder geschlossene Verlegung. | Überlegener Widerstand; Ideal für externe oder beanspruchte Kabel. |
| Reparaturfähigkeit vor Ort | Schwierig; erfordert oft den Austausch des gesamten Steckersegments. | Einfacher; Einzelne Stifte können vor Ort herausgezogen und neu gecrimpt werden. |
Sicherheitszertifizierungen und Branchenregeln
Die in die engere Wahl gezogenen Komponenten müssen vor der Integration in kommerzielle Maschinen eine strenge, maßgebliche Bewertung bestehen. Nicht konforme Komponenten bergen erhebliche Haftungsrisiken.
Entflammbarkeit und Sicherheit
In industriellen Schaltschränken sind Hochspannungskomponenten untergebracht, die eine inhärente Brandgefahr bergen. Die Verwendung von UL 94 V-0-zertifizierten Materialien ist eine absolute Notwendigkeit. Die V-0-Einstufung bedeutet, dass das Kunststoffgehäuse innerhalb von 10 Sekunden nach dem Entfernen einer Flamme selbst verlöscht und keine brennenden Partikel abgeworfen werden. Dadurch wird verhindert, dass sich ein lokaler Kurzschluss zu einem massiven Schrankbrand ausbreitet.
Glühdrahtkompatibilität
Die Norm IEC 60335-1 beschreibt den Glühdrahttest. Dieser Test simuliert ein Szenario, bei dem ein interner Fehler dazu führt, dass sich eine Metallkomponente drastisch erwärmt. Bei der Prüfung wird ein auf 750 °C oder 850 °C erhitzter Glühdraht direkt gegen das Kunststoffgehäuse gedrückt. Das Material darf sich nicht entzünden, andernfalls muss es sich schnell selbst verlöschen. Während dieser Standard ursprünglich für Haushaltsgeräte entwickelt wurde, wird er zunehmend für unbeaufsichtigte Automatisierungsgeräte vorgeschrieben, um maximalen Brandschutz zu gewährleisten.
Globale Zertifizierungen
Der Export automatisierter Maschinen erfordert die Einhaltung mehrerer regionaler Standards. Durch die Angabe von Verbindungen mit doppelten Zulassungen – etwa UL für Nordamerika und VDE für Europa – wird der Compliance-Prozess optimiert. Dadurch wird sichergestellt, dass die Maschine unabhängig von ihrem endgültigen Bestimmungsort die örtlichen elektrischen Inspektionen besteht, wodurch kostspielige Neukonstruktionen oder Verzögerungen beim Zoll vermieden werden.
Komponentenbeschaffung, Produktionsrisiken und Lieferantenbewertung
Die Beschaffung der richtigen Komponenten erfordert die Navigation durch komplexe Anbieter-Ökosysteme und die Minderung von Integrationsrisiken vor Produktionsbeginn.
Erweiterte Sourcing-Taktiken für die Beschaffung
Mithilfe erweiterter Suchoperatoren navigieren Ingenieure effizient durch umfangreiche Anbieterdatenbanken. Anstatt sich auf generische Website-Suchen zu verlassen, verwenden Sie boolesche Abfragen in Suchmaschinen, um genaue Teilenummern zu finden. Durch die Verwendung spezifischer Parameter wie inurl:pdf neben dem Standardnamen und „UL 94 V-0“ werden technische Datenblätter und Konformitätszertifikate sofort über globale Lieferantenportale isoliert. Dadurch wird Marketingmaterial umgangen und die technischen Spezifikationen bereitgestellt, die für die CAD-Integration erforderlich sind.
Werkzeugkompatibilität
Ein großes Implementierungsrisiko besteht in proprietären Terminierungstools. Wenn Sie sich für einen IDC-Stecker entscheiden, müssen Sie sicherstellen, dass die erforderlichen Matrizensätze des Anbieters mit Ihren vorhandenen automatischen Kabelbaummontagemaschinen kompatibel sind, wie sie beispielsweise von Komax oder Schleuniger hergestellt werden. Das Erzwingen inkompatibler Werkzeuge führt zu schlechter Anschlussqualität, hohen Ausschussraten und Produktionsengpässen. Fordern Sie neben den Komponentendatenblättern immer auch Werkzeugspezifikationen an.
Bewertung der Lieferantenqualitätskontrolle
Über die grundlegende Maßkompatibilität hinaus müssen Sie die internen Qualitätskontrollprozesse des Anbieters bewerten. Fordern Sie Dokumentation zu ihren statistischen Prozesskontrollmetriken für das Stanzen von Anschlüssen und das Formen von Gehäusen an. Schwankungen in der plastischen Schrumpfung während des Formens verändern den Teilungsabstand um Bruchteile eines Millimeters. Bei einem 10-poligen Stecker macht dieser Toleranzaufbau das Einstecken nahezu unmöglich. Zuverlässige Anbieter nutzen die automatische optische Inspektion, um vor dem Versand die Koplanarität der Pins und die Gehäuseabmessungen zu überprüfen. Priorisieren Sie Lieferanten, die umfassende Testberichte mit detaillierten Angaben zur Einsteckkraft, Auszugskraft und zum Kontaktwiderstand nach der Umgebungskonditionierung bereitstellen.
Um einen neuen Lieferanten für Ihre Kabelbaumproduktion zu qualifizieren, befolgen Sie diese strenge Bewertungssequenz:
Fordern Sie das vollständige technische Datenblatt an und überprüfen Sie die genaue Neigung, Stromstärke und Brennbarkeitsklasse des Materials.
Vergleichen Sie die UL-Aktennummer des Anbieters direkt in der UL Product iQ-Datenbank, um die aktive Zertifizierung zu bestätigen.
Beschaffen Sie mindestens 50 technische Muster aus den spezifischen Produktionswerkzeugen, keine Prototypenformen.
Führen Sie zerstörende Zugkrafttests an den angeschlossenen Proben durch, um die mechanische Integrität der Crimp- oder IDC-Verbindung zu überprüfen.
Führen Sie einen Temperaturwechseltest durch und überwachen Sie dabei den Kontaktwiderstand, um sicherzustellen, dass die Beschichtung Ihren angegebenen extremen Umgebungsbedingungen standhält.
Abschluss
Bestimmen Sie Rastermaß und Drahtquerschnitt streng auf der Grundlage der erforderlichen Strom- und Spannungslasten Ihres spezifischen Stromkreises.
Wählen Sie die Anschlussmethode basierend auf Ihrem Fertigungsvolumen und den verfügbaren automatisierten Werkzeugen aus.
Legen Sie Kodierungsprofile, Kontaktbeschichtungen und aktive Verriegelungsmechanismen basierend auf den Vibrationspegeln in der Umgebung und den Risiken des Blindsteckens fest.
Nutzen Sie erweiterte Suchoperatoren, um Datenblätter bestimmter Anbieter zu finden und UL/VDE-Konformitätszertifikate zu überprüfen.
Fordern Sie physikalische technische Muster an, um Steck- und Vibrationstests in Ihrer spezifischen Schrankumgebung durchzuführen.
FAQ
F: Was ist der Unterschied zwischen RAST 2.5- und RAST 5-Steckverbindern?
A: Der Hauptunterschied ist der Stiftabstand. RAST 2.5 verwendet einen Abstand von 2,5 mm, der für Niederspannungssignale, Sensoren und feinere Drahtstärken (22–24 AWG) optimiert ist. RAST 5 verfügt über einen Abstand von 5,0 mm, der für Hochstromanwendungen, Wechselstromversorgung und dickere Drahtstärken (14–18 AWG) ausgelegt ist, die eine höhere dielektrische Spannungsfestigkeit erfordern.
F: Was ist der Unterschied zwischen direkter und indirekter Steckung in RAST-Systemen?
A: Beim direkten Stecken wird der Kabelbaum direkt auf die vergoldete Kante einer Leiterplatte gesteckt. Das spart Platz und reduziert die Anzahl der Komponenten. Beim indirekten Stecken muss ein spezieller Header auf die Leiterplatte gelötet werden. Der Kabelbaum wird dann in diesen Header eingesteckt und bietet so einen hervorragenden mechanischen Halt und Haltbarkeit in Umgebungen mit starken Vibrationen.
F: Warum wird eine Vergoldung für die Niederspannungssignalübertragung empfohlen?
A: Die Vergoldung verhindert Passungsrost. In Umgebungen mit starken Vibrationen führen Mikrobewegungen dazu, dass Standard-Zinnkontakte schnell oxidieren und so den elektrischen Widerstand erhöhen. Gold bleibt frei von Oxidation. Dies gewährleistet eine stabile, unterbrechungsfreie Datenübertragung für empfindliche Niederspannungs-Logiksignale in der gesamten Fabrikhalle.
F: Können Standard-RAST-Steckverbinder in nassen oder staubigen Umgebungen verwendet werden?
A: Standardversionen sind normalerweise IP20-zertifiziert. Sie bieten keinen Schutz gegen das Eindringen von Staub oder Feuchtigkeit. Für raue Umgebungen müssen Sie Abhilfestrategien implementieren. Dazu gehören das Vergießen der Anschlüsse in Harz, das Auftragen einer Schutzbeschichtung auf die Platine oder das Unterbringen der Komponenten in einem versiegelten Gehäuse der Schutzart IP67.
F: Warum ist der IDC-Anschluss für die Massenfertigung vorzuziehen?
A: Der Schneidklemmkontakt (IDC) macht das Abisolieren von Drähten vor dem Anschließen überflüssig. Automatisierte Maschinen pressen den abisolierten Draht direkt in den Anschlussschlitz und erzeugen so eine schnelle, gasdichte Kaltschweißung. Dies erhöht den Produktionsdurchsatz drastisch und ermöglicht hocheffiziente Daisy-Chain-Verkabelungskonfigurationen.
F: Warum ist der Glühdrahttest für Automatisierungsgeräte wichtig?
A: Der Glühdrahttest nach IEC 60335-1 stellt sicher, dass sich das Kunststoffgehäuse nicht leicht entzündet, wenn ein interner elektrischer Fehler zu einer Überhitzung von Metallkomponenten führt. Es handelt sich um eine wichtige Brandschutznorm. Für unbeaufsichtigte Industriemaschinen wird es zunehmend vorgeschrieben, zu verhindern, dass lokale Fehler katastrophale Schrankbrände verursachen.


